

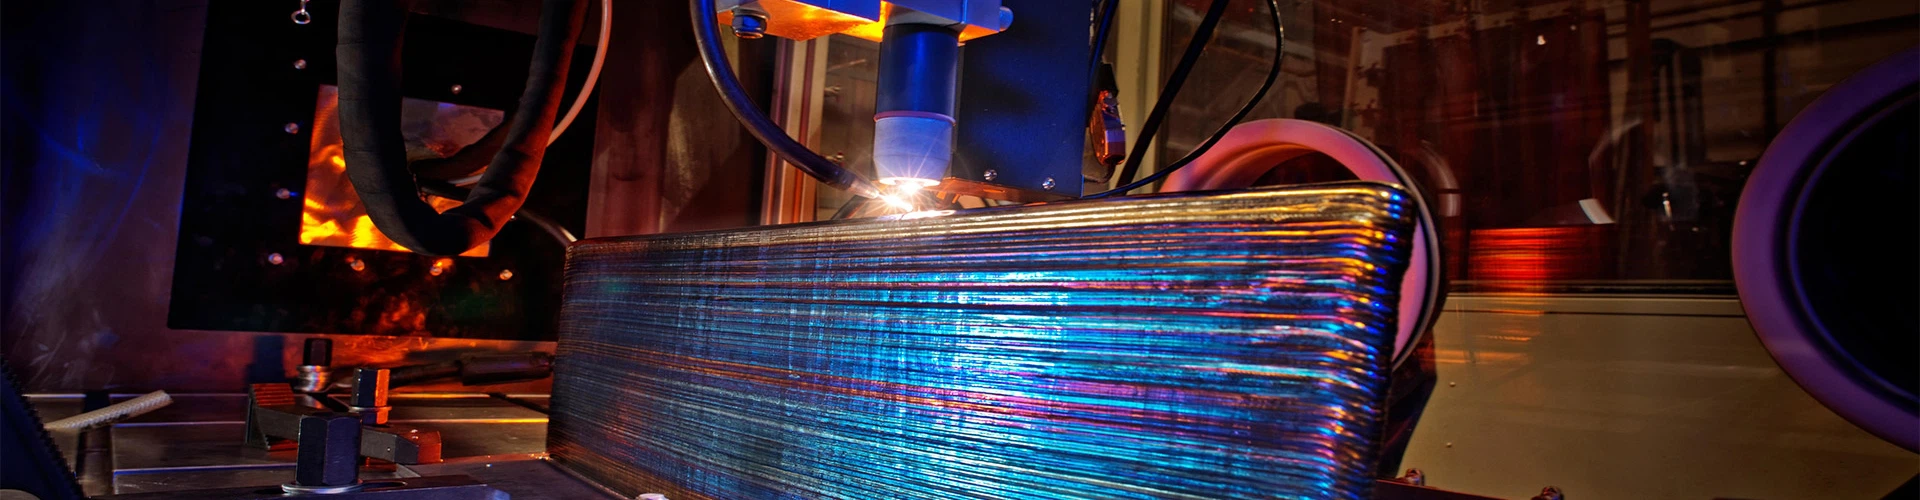
Titanmaterialien und Titanplatten werden in der Industrie ständig verwendet. Mit zunehmender Bedeutung erhalten die Faktoren, die die Schweißleistung von Titanplatten und Titanwerkstoffen beeinflussen, immer mehr Aufmerksamkeit. Welche Faktoren können also im Allgemeinen die Schweißleistung von Titanplatten und Titanmaterialien beeinflussen?
Das größere Problem beim Schweißen von Titan beim Luftschmelzen liegt in der Oxidation und durch eine Vielzahl von Verunreinigungen, die durch Verbindungen und intermetallische Verbindungen usw. verursacht werden. Unter Verunreinigungen verstehen wir Sauerstoff, Stickstoff und verschiedene andere Öle, Staub usw., die dazu führen können Reduzieren Sie die Qualität des Titanschweißens. Zu den Verunreinigungen zählen neben Sauerstoff und Stickstoff auch organische und anorganische Stoffe sowie andere Metalle als Titan. Wie Bearbeitungsöl, Schmieröl und in der Nähe befindliches Werkstatteisenpulver, Farbpulver, Feuchtigkeit, Nässe, Sand, Staub usw. in der Umgebung. Darüber hinaus ist Wolfram aus der Elektrode beigemischt. Schadstoffe in der Luft wie Sauerstoff, Stickstoff und Feuchtigkeit sind schädlicher. Daher wird das Schweißen durch Schutzgas geschützt. Normalerweise weist die Oberfläche von Titan einen 40 µm dicken Oxidfilm auf, der innerhalb weniger Sekunden nach dem Schneiden auf 80 % seiner ursprünglichen Dicke und in wenigen Minuten auf seine ursprüngliche Dicke wiederhergestellt werden kann. Aufgrund dieses Oxidfilms weist Titan eine so gute Korrosionsbeständigkeit auf. Sauerstoffwerte in diesem Bereich gelten nicht als Schadstoff. Wenn Titan jedoch hohen Temperaturen in der Atmosphäre ausgesetzt wird, reagiert es mit großen Mengen an Sauerstoff, Stickstoff usw. Dabei entstehen Schadstoffe. Dadurch entstehen Schadstoffe. Bei einer Atmosphärentemperatur von 427 Grad ist die Dicke des Oxidfilms auf der Titanoberfläche zwei- bis dreimal so dick wie bei Raumtemperatur. Der Oxidfilm nimmt bei 650 Grad und darüber zu. Im geschmolzenen Zustand gelangen Sauerstoff und Stickstoff in das Schweißbad und diffundieren aus dem Schweißgut in den Grundwerkstoff. Um zu verhindern, dass sich Luftsauerstoff, Stickstoff und andere Fremdkörper vermischen, ist es notwendig, die Schweißoberfläche und das Innere der Schweißnaht während des Schweißvorgangs mit Schutzgas zu schützen. Beim WIG-Schweißen anderer Metalle ist im Allgemeinen kein Gasschutz erforderlich, und die meisten Innenseiten erfordern keinen Gasschutz. Darüber hinaus sollten das Titanmaterial und die Oberfläche des Operationstisches nicht mit Öl abgewischt werden, um die Bildung von Fettrückständen zu verhindern. Die meisten technischen Probleme beim Schmelzschweißen von Titan bestehen darin, die Entstehung der oben genannten Verunreinigungen zu vermeiden. Gegenmaßnahmen zur Vermeidung von Verunreinigungen sind mühsam und kostspielig. Der Erfolg des Titanschweißens hängt jedoch von den vorbeugenden Maßnahmen gegen Verunreinigungen ab.

Die Schweißschutzanforderungen für Titan und Titanlegierungen beim Schweißen sind sehr streng. Wenn der Kohlenstoffgehalt der Schweißnaht {{0}},55 % beträgt, verschwindet die Schweißplastizität fast vollständig und das Material wird sehr spröde, sodass die Wärme nach dem Schweißen entsorgt werden kann kann diese Sprödigkeit nicht beseitigen. Nationale technische Standardbedingungen: Der Kohlenstoffgehalt des Titanlegierungsgrundmaterials beträgt nicht mehr als 0,1 % der Schweißkohlenstoffgehalt überschreitet nicht den Kohlenstoffgehalt des Grundmaterials. Titanlegierungen bestehen aus vielen Elementen, die einen Einfluss auf die physikalischen Eigenschaften von Titan haben. Kohlenstoff ist Titan und Titanlegierungen weisen häufige Verunreinigungen auf. Wenn der Kohlenstoffgehalt 0,13 % oder weniger beträgt, ist Kohlenstoff aufgrund der Tiefe im Titan enthalten. Die Schweißnahtfestigkeitsgrenze ist etwas verbessert, die Plastizität ist etwas zurückgegangen, aber weniger als die Rolle von Sauerstoff und Stickstoff ist stark. Wenn jedoch der Kohlenstoffgehalt der Schweißnaht weiter erhöht wird, sieht die Schweißnaht jedoch aus wie TiC und ihre Anzahl nimmt mit dem Kohlenstoffgehalt zu, so dass die Plastizität der Schweißnaht drastisch abnimmt und die Schweißspannung anfällig für Risse ist.
1. Die Wirkung von Kohlenstoff. Beim Schweißen von Titan und Titanlegierungen absorbieren die flüssigen geschmolzenen Tröpfchen und das geschmolzene Metall bei Raumtemperatur stark Wasserstoff, Sauerstoff und Stickstoff, und im festen Zustand interagieren diese Gase damit. Mit dem Temperaturanstieg stieg auch die Absorption von Wasserstoff, Sauerstoff und Stickstoff durch Titan und Titanlegierungen deutlich an, etwa 250 Grad Titan begann Wasserstoff zu absorbieren, ab 400 Grad begann es Sauerstoff zu absorbieren, ab 600 Grad begann es Stickstoff zu absorbieren, diese Gase sind absorbiert, wird direkt durch die Versprödung der Schweißverbindungen verursacht, ist ein äußerst wichtiger Faktor, der die Qualität des Schweißens beeinflusst.
2. Die Wirkung von Wasserstoff. Wasserstoff ist eine gasförmige Verunreinigung, die die mechanischen Eigenschaften von Titan gravierender beeinflusst. Änderungen der Wasserstoffmenge in der Schweißnaht haben einen größeren Einfluss auf die Schlageigenschaften der Schweißnaht. Durch die Schweißnaht bilden sich Flocken oder Nadeln aus TiH2. Die Festigkeit von TiH2 ist sehr gering, so dass die Flocken oder Nadeln WeiHiH2 im Falle einer Kerbe bilden, verbunden mit einer erheblichen Verringerung der Schlageigenschaften; Änderungen des Wasserstoffgehalts der Schweißnaht in der Festigkeit und Plastizität der Rolle der Reduktion sind nicht sehr offensichtlich.
3. Die Wirkung von Sauerstoff. Die Härte und die Zugfestigkeit der Schweißnaht nehmen deutlich zu, der Sauerstoffgehalt der Schweißnaht nimmt grundsätzlich mit der Zunahme des Argonsauerstoffgehalts zu und steigt linear mit der Zunahme des Schweißsauerstoffgehalts. Und die Plastizität wird deutlich reduziert. Um die Leistung von Schweißverbindungen zu gewährleisten, sollte im Schweißprozess eine Haaroxidation in der Schweißzone und in der Schweißwärmeeinflusszone strikt verhindert werden.
4. Die Wirkung von Stickstoff. Die Bildung von sprödem, hartem Titannitrid (TiN) und Stickstoff und Titan, die sich aufgrund des Gittergrades in einer interstitiellen festen Lösung bilden, kommt zu einer drastischen Bildung von Stickstoff und Titan krumm als die gleiche Menge an Sauerstoff, die durch die Folgen einer schwerwiegenderen, daher Stickstoff auf die Verbesserung der Zugfestigkeit der industriellen reinen Titanschweißnaht, Härte verursacht wird, verringert die Plastizitätsleistung der Schweißnaht, als der Sauerstoff bedeutsamer ist. Wenn der Stickstoffgehalt von Die Schweißnaht liegt über 0,13 % und die Schweißnaht reißt aufgrund übermäßiger Sprödigkeit.
Schweißfehler bei Titanplatten sind auf das Schweißen von Titanplatten zurückzuführen, da die durch die Argongas-Erhaltungsschicht gebildete Argon-Lichtbogenschweißpistole nur ein gutes Schweißbad vor den schädlichen Auswirkungen der Luft aufrechterhalten kann, sich verfestigt hat und sich in einem Hochtemperaturzustand befindet Die Nähe der Schweißnaht und ihrer Umgebung hat keine Schutzwirkung, und in diesem Zustand weisen die Titanplattenschweißnaht und die angrenzenden Bereiche immer noch eine sehr starke Absorption von Stickstoff in der Luft und die Fähigkeit von Sauerstoff auf. Ab 400 Grad wird Sauerstoff absorbiert, ab 600 Grad wird Stickstoff absorbiert, während die Luft große Mengen an Stickstoff und Sauerstoff enthält. Wenn sich der Oxidationsgrad allmählich verschlimmert, ändert sich die Farbe der Titanplatte und die Plastizität der Schweißnaht nimmt ab. Silberweiß (keine Oxidation) Goldgelb (TiO, etwa 250 Grad Titan begann Wasserstoff zu absorbieren. Leicht oxidiert) Blau (Ti2O3-Oxidation ist leicht schwerwiegend) Grau (TiO2-Oxidation ist schwerwiegend).


