


Schweizer CNC-Bearbeitung
Maximale Länge bis zu 300 mm
Toleranz ±0,0127 mm (±0,0005")
Oberflächenbeschaffenheit Ra 0,4 μm
L/D-Verhältnis bis zu 30:1
Prototyp bis 100,000+ Stk
Was ist Schweizer CNC-Bearbeitung?
Schweizer CNC-Bearbeitung(auch bekannt alsSchweizer-Drehen, Schweizer Schraubenbearbeitung, oderSchiebe--Drehen des Spindelstocks) ist ein hochpräzises Drehverfahren, das auf einem entscheidenden mechanischen Merkmal basiert: aFührungsbuchse nur wenige Millimeter vom Schneidwerkzeug entfernt.
Im Gegensatz zu einer herkömmlichen CNC-Drehmaschine -, bei der das Werkstück in einem Spannfutter eingespannt ist und das Werkzeug zum Teil fährt -, hält eine Langdrehmaschine das Stangenmaterial stationär am Werkzeugkontaktpunkt. DerSpindelstock verschiebt sich axialentlang der Z--Achse und führen Sie die Stange durch die Führungsbuchse, sodass nur wenige Millimeter des nicht unterstützten Materials jemals über die Buchse hinausragen. Das Schneidwerkzeug greift immer vollständig unterstütztes Material an.

Diese einzige Designentscheidung hat drei Konsequenzen, die keine Standarddrehmaschine reproduzieren kann:
Eliminierte Durchbiegung.Lange, schlanke Werkstücke, die auf einer herkömmlichen Drehmaschine flattern und klappern würden, bleiben steif, da sie direkt neben dem Schnitt abgestützt werden.
Toleranzen um das 5–10fache verschärft.Da sich das Teil nicht biegen kann, halten Swiss-Maschinen bei Produktionsläufen routinemäßig ±0,0005 Zoll (±0,0127 mm) und bei kritischen Merkmalen ±0,0002 Zoll (±0,0051 mm).
Gegenspindel + angetriebene Werkzeuge.Sobald der Schnitt abgeschlossen ist, wird das Teil zur Rückseitenbearbeitung an eine sekundäre Unterspindel übergeben, während angetriebene Werkzeugrevolver das Fräsen, Schlitzen und Bohren ohne eine zweite Einrichtung durchführen.
Warum sollten Sie sich für Schweizer CNC-Bearbeitung entscheiden?
Die Schweizer Bearbeitung ist kein Ersatz für das konventionelle Drehen -, sondern einSpezialverfahren für eine bestimmte Teilekategorie. Wenn Ihr Teil einen kleinen Durchmesser hat, lang ist, enge Toleranzen aufweist oder außermittige Merkmale benötigt, übertrifft Swiss die Qualität, Kosten und Lieferzeiten von Standarddrehteilen.
Sub-38 mm Durchmesser mit Sub-Mil-Toleranzen
Die Führungsbuchse hält die Stange nur wenige Millimeter vom Fräser entfernt, sodass selbst Stifte mit einem Durchmesser von 1,5 mm ±0,0005 Zoll halten können, ohne dass es zu Abweichungen kommt.
Hohe Verhältnisse von Länge-zu-Durchmesser
(Bis zu 30:1)
Lange, schlanke Teile - Knochenschrauben, Sensorsonden, Flüssigkeitsnadeln -, die auf einer herkömmlichen Drehmaschine peitschen würden, bleiben stabil, da die Buchse den Schnitt unterstützt.
Mehrachsige angetriebene Werkzeuge.-
in einem Setup
Kreuz-gebohrte Löcher, gefräste Flächen, geschlitzte Köpfe, Innensechskantnüsse und außermittige -Merkmale werden in der gleichen Einrichtung wie beim Drehen bearbeitet - ohne sekundäre Spannvorrichtung.
Reduziertes Rattern und bessere Oberflächengüte
Wenn das Werkstück vollständig abgestützt ist, bleiben die Schnittkräfte niedrig, das Rattern wird minimiert und bei der Bearbeitung sind Oberflächengüten von Ra 0,4 μm erreichbar.
Produktionseffizienz-
Der Stangenvorschub erfolgt automatisch, Gegenspindeln ermöglichen die Bearbeitung der Rückseite- und die Zykluszeiten liegen typischerweise im einstelligen Sekundenbereich -, ideal für Auflagen von 1.000 bis 100000+ Stücken.
Materialvielfalt
Schweizer Maschinen schneiden alles von 316L und Ti-6Al-4V bis hin zu Messing und Tellurkupfer, ohne den grundlegenden Prozess zu ändern.
Schweizer CNC-Bearbeitungsspezifikationen und -fähigkeiten
Unsere Maschinen vom Typ Swiss-sind für Anwendungen in den Bereichen Medizin, Verteidigung und Elektronik ausgelegt, bei denen die Präzision keine Kompromisse eingehen darf.
| Spezifikation | Schweizer CNC-Bearbeitungskompetenz |
| Bearbeitungstyp | Schweizer-Drehen mit verschiebbarem Spindelstock, Führungsbuchse, Unter-Spindel und mehr-Achsen-Antriebswerkzeugen |
| Durchmesser des Stangenmaterials | Ø0,5 mm – Ø38 mm (0,02" – 1,5") |
| Typischer Durchmesserbereich | Ø1,5 mm – Ø25 mm (optimaler Punkt für die Steifigkeit der Führungsbuchse) |
| Maximale Bearbeitungslänge | Bis zu 300 mm pro Axialdurchgang (größere Längen über Sub-Spindelaufnahme-) |
| Verhältnis von Länge-zu-Durchmesser | Bis zu 30:1 mit Führungsbuchsenunterstützung |
| Standardtoleranz | ±0,0127 mm (±0,0005") |
| Kritische Merkmalstoleranz | ±0,0051 mm (±0,0002") erreichbar |
| Oberflächenrauheit (wie bearbeitet) | Ra 0,4 μm (16 μin); Ra 0,2 μm mit Sekundärpolierung |
| Äxte | 5–13 Achsen je nach Maschine: X, Y, Z plus C--Achse, Neben--Spindel-C--Achse und angetriebene-Werkzeugdrehung |
| Betrieb mit angetriebenen Werkzeugen | Fräsen, Bohren, Querbohren, Schlitzen, Polygondrehen, Rändeln, exzentrische Merkmale |
| Sub-Spindelfähigkeit | Rückseitenbearbeitung, komplette Teilefertigstellung, Teileentladung |
| Thread-Typen | Metrische, UNC, UNF, NPT, BSP, BA, kundenspezifische Gewinde bis M0,6 |
| Materialien | Edelstahl (303, 304, 316L, 17-4 PH, 15-5 PH), Titan (Gr2, Gr5/Ti-6Al-4V, Gr23/ELI), Messing (C36000, C26000), Kupfer (C11000, C14500), Aluminium (6061, 7075), exotische Legierungen (Inconel, Monel) |
| Minimale Featuregröße | Ø0,3-mm-Löcher, M0,6-Gewinde, 0,2-mm-Schlitze (Geometrie-abhängig) |
| Inspektion | KMG, optischer Komparator, Lasermikrometer, Stiftlehren, Gewindelehren, Oberflächenrauheitstester |
| CAD-Formate | STEP, STP, IGES, X_T, SLDPRT, Parasolid, DWG, DXF, PDF |
| Produktionsvolumen | Prototyp (5–50 Stück), Kleinserie (50–1.000 Stück), Produktion (1.000–100,000+ Stück) |
| Zertifizierungen | ISO 9001, Materialzertifizierungen (MTC), CMM-Inspektionsberichte, FAI auf Anfrage |
Die tatsächlich erreichbaren Toleranzen, die Oberflächenbeschaffenheit, die minimale Strukturgröße und die maximalen Teileabmessungen hängen von der Materialqualität, der Teilegeometrie, der Werkzeugauswahl und den Zeichnungsanforderungen ab.
Schweizer CNC vs. CNC-Drehen vs.. 5-Achsenbearbeitung
Die Wahl des falschen Prozesses ist der teuerste Fehler, den Sie bei einem Präzisions-CNC-Projekt machen können. - Es erhöht die Zykluszeit, die Werkzeugkosten und die Ausschussrate. Nutzen Sie den Vergleich unten, um den richtigen Prozess für Ihre Teilegeometrie zu ermitteln.

| Faktor | Schweizer CNC-Bearbeitung | CNC-Drehen | 5-Achsen-CNC-Bearbeitung |
|---|---|---|---|
| Typischer Teiledurchmesser | Ø0,5 – Ø38 mm | Ø3 – Ø300 mm | N/A (prismatische Teile) |
| Fähigkeit zum L/D-Verhältnis | Bis 30:1 mit Führungsbuchse | Bis zu 4:1 ohne besondere Unterstützung | N/A |
| Standardtoleranz | ±0,0127 mm (±0,0005") | ±0,01 mm | ±0,02 mm typisch, ±0,005 mm Positionierung |
| Oberflächenbeschaffenheit (wie bearbeitet) | Ra 0,4 μm | Ra 0,8 μm | Ra 0,8 μm |
| Werkstückhalterung | Führungsbuchse + Spannzange (Stangenvorschub) | Spannfutter (3-Backen, 4-Backen, Spannzangenfutter) | Vakuumtisch, Vorrichtung oder Schraubstock |
| Off-Center-Funktionen | Querbohrungen, Abflachungen, Schlitze, Sechskant mit angetriebenen Werkzeugen | Begrenzt - erfordert normalerweise eine zweite Einrichtung | Hervorragende - vollständige 5-Achsen-Konturierung |
| Anzahl der Setups | Eins (Antriebswerkzeug + Gegenspindel) | Eine Drehung, mehrere für die Sekundärdrehung | Eines für vollständige 5-seitige Teile |
| Am besten für | Mikrostifte, Knochenschrauben, Anschlüsse, Flüssigkeitsanschlüsse, Sensorsonden | Wellen, Buchsen, Armaturen, große Flansche | Gehäuse, Laufräder, Verteiler, komplexe Konturen |
| Stärke des Produktionsvolumens | Kleinteile mit hohem-Volumen | Vom Prototyp zur Produktion | Prototyp bis mittleres-Volumen |
| Materieller Sweet Spot | Titan, 316L, Messing, PEEK, Kupfer | Großes Sortiment, auch große Riegel | Aluminium, Edelstahl, Titan, Kunststoffe |
Welcher Prozess ist für Ihr Bauteil der Richtige?
Wählen Sie Swiss CNC →Kleiner Durchmesser (< Ø38 mm), high L/D ratio (>4:1), extreme Präzision (±0,0005 Zoll oder genauer), außermittige Merkmale oder großvolumige Läufe kleiner zylindrischer Teile.
Wählen Sie CNC-Drehen→ Larger diameters (>B. Ø38 mm), kurze Zylinder, Prototypendrehen ohne Präzisionsanforderungen oder Teile, die Spannfutter größer als Ø38 mm erfordern.
Wählen Sie 5-Achsen-Bearbeitung →Prismatische Teile mit komplexen 3D-Konturen, mehrseitigen Merkmalen, tiefen Hohlräumen oder Strukturkomponenten für die Luft- und Raumfahrt.
Benötigen Sie Fräsen + Langdrehen in einem Teil?Sehen Sie sich unsere anCNC-Drehen-Fräsen bearbeiteter TeileService.
Benötigen Sie flache, prismatische Teile?Sehen Sie sich unsere anCNC-FrästeileService.
Materialien, die wir auf Schweizer CNC bearbeiten

Edelstahl
303 · 304 · 316L · 316L VM · 17-4 PH · 15-5 PH
Medizinische Instrumente, chirurgische Stifte, Flüssigkeitsanschlüsse, Sensorgehäuse, Ventilschäfte

Titan
Güteklasse 2 (CP-Ti) · Güteklasse 5 (Ti-6Al-4V) · Güteklasse 9 · Güteklasse 23 (Ti-6Al-4V ELI)
Knochenschrauben, Zahnimplantate, Wirbelsäulenkomponenten, Luft- und Raumfahrtbefestigungen, Verteidigungshardware

Messing und Bronze
C36000 (freie-Bearbeitung) · C26000 · C46400 (Marinemessing) · C14500 (Tellurkupfer)
Elektronische Steckverbinder, Kontakte, Klemmen, Flüssigkeitsanschlüsse, dekorative Hardware

Kupfer
C11000 (ETP) · C10100 (OFE) · C10200 (OFHC) · C12200 (DHP)
Elektrische Kontakte, HF-Komponenten, Wärmeleiter, Halbleiterteile

Aluminium
6061-T6 · 7075-T6 · 2024-T3 · 5052
Leichte Pins für die Luft- und Raumfahrt, Elektronikgehäuse, Sensorkomponenten

Exotische Legierungen
Inconel 625 · Inconel 718 · Monel 400 · MP35N · L605
Verbindungselemente für die Luft- und Raumfahrt, Verteidigungshardware, chemische Verarbeitung, Bohrlochwerkzeuge
Gemeinsame Teile, die wir auf Schweizer CNC bearbeiten
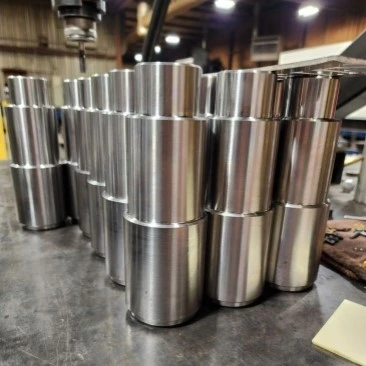
Nachfolgend finden Sie repräsentative Teiletypen, die wir regelmäßig ausführen. Jedes vereint kleine Merkmale, enge Toleranzen und Produktionsmengen, die eine Einrichtung vom Typ Swiss- rechtfertigen.


| Teiletyp | Typische Größe | Gemeinsame Materialien | Typische Branchen |
|---|---|---|---|
| Knochenschrauben und orthopädische Stifte | Ø1,5 – 6 mm × 10 – 100 mm | Ti-6Al-4V ELI, 316L VM | Medizinische Implantate, Trauma, Wirbelsäule, Zahnmedizin |
| Sensorstifte und Sonden | Ø1 – 10 mm × 5 – 80 mm | 316L SS, Wolframcarbid, Titan | Industrielle Sensoren, Luft- und Raumfahrtinstrumentierung, medizinische Diagnostik |
| Elektronische Steckverbinder und Kontakte | Ø2 – 15 mm × 5 – 60 mm | C36000 Messing, C14500 Tellurkupfer, Berylliumkupfer | Elektronik, HF, Halbleiter, Telekommunikation |
| Uhren- und Instrumentenkomponenten | Ø0,5 – 5 mm × 1 – 30 mm | 316L SS, Messing, gehärteter Stahl | Uhrmacherei, Präzisionsinstrumente, optische Baugruppen |
| Fluidsystem-Armaturen | Ø3 – 25 mm × 10 – 100 mm | 303/316 SS, Messing, PEEK | Medizinische Fluidik, Laborinstrumente, Analysegeräte |
| Stifte und Befestigungselemente für die Luft- und Raumfahrt | Ø1 – 15 mm × 5 – 150 mm | Ti-6Al-4V, 17-4 PH, A286, Inconel 718 | Luft- und Raumfahrtstrukturen, Fahrwerke, Verteidigung |
| Miniaturwellen und -buchsen | Ø1 – 30 mm × 5 – 200 mm | Gehärteter Stahl, 440C, 316L | Motoren, Getriebe, Instrumente, Flüssigkeitspumpen |
| Benutzerdefinierte mikro-bearbeitete Komponenten | Ø0,5 – 38 mm × 1 – 300 mm | Anwendungsspezifisch- | Branchenübergreifende-kundenspezifische Präzisionsteile |
Oberflächenbeschaffenheit für in der Schweiz bearbeitete Teile
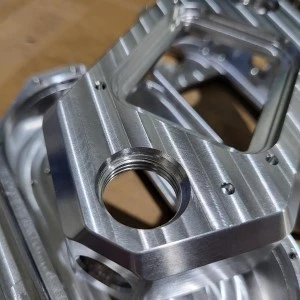
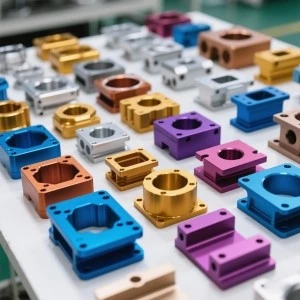
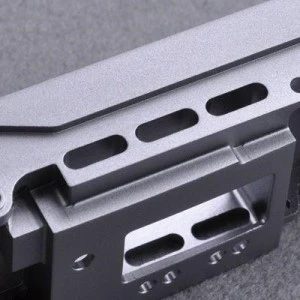
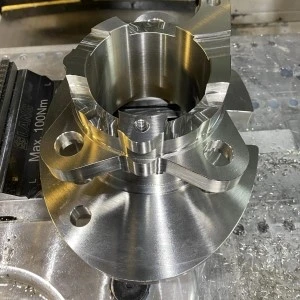
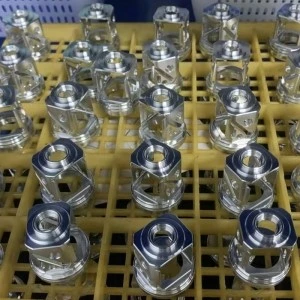
Die Oberflächenbeschaffenheit ist oft ebenso entscheidend wie die Maßtoleranz -, insbesondere in Anwendungen in der Medizintechnik, der Luft- und Raumfahrt sowie in Fluidsystemen-, bei denen die Oberflächenintegrität die Ermüdungslebensdauer, Korrosionsbeständigkeit und Biokompatibilität beeinflusst. In der Schweiz-bearbeitete Teile erhalten nach der Bearbeitung in der Regel einen zweiten Endbearbeitungsvorgang.




| Beenden | Anwendbare Materialien | Typische Verwendung |
|---|---|---|
| Elektropolieren | 316L, 17-4 PH, Titan, Nitinol | Bei medizinischen Implantaten und chirurgischen Instrumenten - werden Mikrograte-entfernt, die Korrosionsbeständigkeit verbessert und die Oberflächenrauheit um 50 % reduziert. |
| Passivierung | Edelstahl (Serie 300 und 400) | ASTM A967/AMS 2700-Konformität für medizinische, Lebensmittel- und chemische Verarbeitungsteile. |
| Eloxieren (Typ II / Typ III) | Aluminium (6061, 7075, 2024) | Luft- und Raumfahrt und Elektronik - Typ II für kosmetische Zwecke, Typ III (Hartbeschichtung) für Verschleißoberflächen. |
| Schwarzes Oxid | Kohlenstoffstahl, legierter Stahl, Edelstahl | Verteidigung und Werkzeuge - leichte Korrosionsbeständigkeit, geringe Reflektivität. |
| Chemische Vernickelung | Stahl, Edelstahl, Messing, Kupfer, Aluminium | Eine gleichmäßige Dicke bei kleinen Präzisionsteilen - verbessert die Verschleißfestigkeit und Lötbarkeit. |
| Vergoldung/Versilberung | Messing, Kupfer, Berylliumkupfer | Elektronische Signalintegrität und Korrosionsschutz an den Steckerkontakten. |
| Trommel-/Vibrationsbearbeitung | Alle Metalle und Kunststoffe | Kantenbruch, Gratentfernung und kosmetische Oberflächenverbesserung bei Kleinserienteilen. |
| Wärmebehandlung | 17-4 PH, 15-5 PH, 4140, Werkzeugstähle | H900-, H1025-, H1150-Bedingungen für Luft- und Raumfahrt- und hochfeste Anwendungen. Für enge Toleranzen wird eine Vor-Wärme-Bearbeitung empfohlen. |
Designtipps für die Schweizer CNC-Bearbeitung
Halten Sie kritische Toleranzen angemessen
Standardtoleranzen von ±0,0127 mm (±0,0005 Zoll) sind auf Schweizer Maschinen üblich, engere Toleranzen unter ±0,0051 mm (±0,0002 Zoll) erhöhen jedoch die Kosten und die Prüfzeit erheblich. Wenden Sie extrem-senge Toleranzen nur auf Merkmale an, die sie wirklich erfordern - wie z. B. Presspassungsdurchmesser, Dichtflächen oder Passungsmerkmale - und verwenden Sie an anderer Stelle Standardtoleranzen.
Beachten Sie die Verhältnisse von Durchmesser-zu-Länge
Die Führungsbuchse unterstützt den Schnitt, die freitragende Länge zwischen der Buchse und dem Fräser ist jedoch noch begrenzt. Eine allgemeine Richtlinie: Halten Sie L/D bei Durchmessern über Ø5 mm unter 30:1 und bei Durchmessern unter Ø2 mm unter 20:1. Längere, schlanke Teile erfordern möglicherweise spezielle Werkzeuge oder eine Mittelunterstützung.
Geben Sie realistische Mindestmerkmale an
Während Swiss Merkmale mit einer Größe von nur 0,3 mm-Löchern, M0,6-Gewinden und 0,2 mm-Schlitzen realisieren kann, treiben Mikromerkmale aufgrund spezieller Werkzeuge und langsamerer Vorschübe die Kosten schnell in die Höhe. Erhöhen Sie die Mindestmerkmale nach Möglichkeit auf Ø0,5 mm+ für Löcher und M1.0+ für Gewinde, sofern dies nicht unbedingt erforderlich ist.
Verwenden Sie Standardgewindegrößen
Standardmäßige metrische (M1,0–M16), UNC- (#0–#12) und UNF-Gewindegrößen sind auf Lager und mit Werkzeugen ausgestattet. Benutzerdefinierte Gewinde, Linksgewinde- und ungewöhnliche Steigungen erfordern benutzerdefinierte Werkzeuge und erhöhen die Kosten und die Vorlaufzeit.
Planen Sie die Werkzeugfreigabe
Quer-gebohrte Löcher, gefräste Flächen und Schlitze in der Nähe des Außendurchmessers oder der Schulter erfordern ausreichend Freiraum für das angetriebene Werkzeug. Sorgen Sie nach Möglichkeit für mindestens das 1-fache des Werkzeugdurchmessers und vermeiden Sie Querlöcher, die sich in spitzen Winkeln schneiden -, da sie schwer zu entgraten und zu prüfen sind.
Wählen Sie Stangen statt Knüppel
Schweizer Maschinen führen kontinuierlich Stangenmaterial zu. Wenn Ihre Teilelänge weniger als 300 mm beträgt, ist die Auslegung auf Stangenmaterialzufuhr effizienter als das Laden einzelner Knüppel und reduziert die Rüstkosten erheblich.
Kombinieren Sie Operationen nach Möglichkeit
Angetriebene Werkzeuge ermöglichen Fräsen, Bohren, Schlitzen und Drehen in einer Aufspannung. Kombinieren Sie Merkmale, anstatt sie in mehrere Teile aufzuteilen. - Eine einzelne schweizerisch-bearbeitete Baugruppe ist kostengünstiger als zwei zusammengelötete oder zusammengepresste Drehteile.
Belieferte Branchen und Anwendungen

Luft- und Raumfahrt & Verteidigung
Befestigungselemente, Stifte, Nieten
Sensorgehäuse
Komponenten des Fahrwerks
Avionik-Anschlüsse
Hydraulische Armaturen

Elektronik und Halbleiter
HF-Anschlüsse
Prüfspitzenstifte
Kontaktstifte und -buchsen
Sensorleitungen
Hermetische Durchführungen
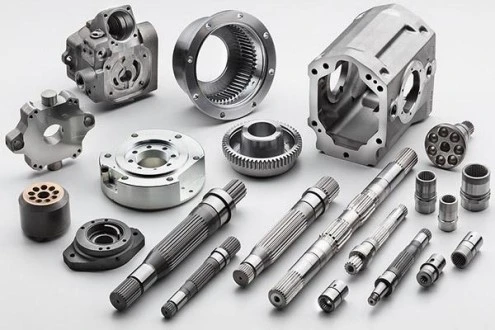
Instrumentierung und Optik
Optische Instrumentenschäfte
Komponenten des Lasersystems
Armaturen für analytische Instrumente
Sensorstifte und Sonden

Uhrmacherei und Schmuck
Uhrwerkstifte
Kleine Zahnräder und Wellen
Schmuckfunde
Dekorative Hardware
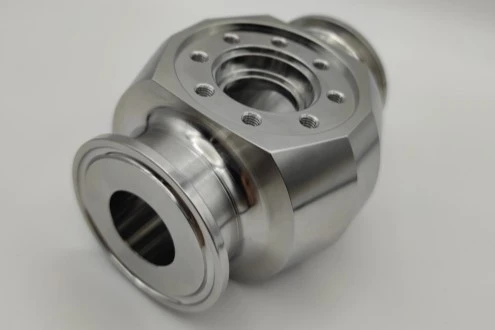
Fluidsysteme und Pumpen
Ventilschäfte und -sitze
Verteileranschlüsse
Widerhakenanschlüsse
Pumpenwellen und Rotoren
Analytische Fluidik
Medizinische Geräte und Implantate
Knochenschrauben, Stifte, Platten
Chirurgische Instrumente
Zahnimplantate und Abutments
Katheterkomponenten
Tipps für Diagnosesonden
Schweizer Qualitätskontrolle für CNC-Bearbeitung
Bei Teilen mit einem Durchmesser von weniger als 5 mm und einer Toleranz von ±0,0005 Zoll kann man sich nicht allein auf Messschieber verlassen. Unser Inspektionsworkflow kombiniert optische Messung, KMG und 100 % Probenahme bei kritischen Abmessungen.


| Inspektionsgegenstand | Methode / Ausrüstung |
|---|---|
| Materialüberprüfung | PMI (positive Materialidentifikation) + MTC-Rückverfolgbarkeit |
| Maßprüfung (Standard) | Stiftmessgeräte, Mikrometer, Messschieber, optischer Komparator |
| Kritische Dimensionen | KMG-Inspektion (Zeiss/Hexagon) mit 3 µm Genauigkeit |
| Geometrische Toleranzen (GD&T) | KMG mit vollständiger Bezugspunktausrichtung |
| Themen | Go / No-Go Gewindelehren, optische Gewindemessung |
| Oberflächenrauheit | Profilometer (Ra-Messung nach ISO 4287/4288) |
| Sicht-/Gratprüfung | 10–30× Stereomikroskop für Kleinteile |
| Endkontrolle | 100 % bei kritischen Abmessungen; AQL-Probenahme bei nicht-kritischen Objekten |
| Inspektionsberichte | Dimensionsbericht (Standard); FAI, CMM und PPAP auf Anfrage |
| Zertifizierungen | ISO 9001, RoHS, REACH-Konformität auf Anfrage |
Verpackung und Lieferzeit
Kleine Teile erfordern eine andere Handhabung als große bearbeitete Bauteile. Unsere Verpackung ist so konzipiert, dass Stifte mit einem Durchmesser von 0,5 mm und empfindliche medizinische Komponenten während des Transports sauber, getrennt und unbeschädigt bleiben.

Verpackungsoptionen
Großbehälter:Antistatische Kunststoffschalen mit Fachteilern für großvolumige Kleinteile.
Einzelne PE-Beutel:Jedes Teil ist gemäß dem Sauberkeitsstandard -für medizinische und lebensmitteltaugliche Komponenten-versiegelt.
Blister-/vakuumgeformte Schalen:Kundenspezifische Hohlraumtabletts für Teile mit spezifischen Ausrichtungsanforderungen.
EPE-Schaumstoffeinlagen:Maßgeschneiderter-Schaumstoff im Inneren des Kartons für empfindliche oder präzisionsgeschliffene-Komponenten.
Exportkartons:5-lagige Wellpappe, beschriftet mit Teilenummer, Material, Charge und Bestellnummer.
Holzkisten:Für schwere Großbestellungen oder zerbrechliche Langwellenteile über 200 mm.
Vorlaufzeit
| Auftragstyp | Typische Vorlaufzeit |
|---|---|
| Prototypen (5 – 50 Stück) | 7 – 10 Werktage |
| Produktion kleiner-Stückzahlen (50–500 Stück) | 10 – 15 Werktage |
| Produktion (1.000 – 10.000 Stück) | 15 – 25 Werktage |
| Hohe-Produktion (10,000+ Stück) | 25 – 35 Werktage |
| Beschleunigter Service | 3 – 5 Werktage (Kontakt für Verfügbarkeit) |
FAQ
F: Was ist Schweizer CNC-Bearbeitung und wie unterscheidet sie sich vom Standard-CNC-Drehen?
A: Bei der Schweizer CNC-Bearbeitung wird ein verschiebbarer Spindelstock verwendet, der das Stangenmaterial durch eine Führungsbuchse führt, die nur wenige Millimeter vom Schneidwerkzeug entfernt positioniert ist. Die Führungsbuchse stützt das Werkstück am Werkzeugkontaktpunkt und verhindert so eine Durchbiegung, die bei einer herkömmlichen Drehmaschine auftreten würde. Dies macht Maschinen vom Typ Swiss-ideal für Teile mit kleinem{{3}Durchmesser (typischerweise unter Ø38 mm) mit hohen Längen-zu-{6}Durchmesser-Verhältnissen (bis zu 30:1) und engen Toleranzen bis hinunter zu ±0,0127 mm (±0,0005"). Standard-CNC-Drehen verwendet ein Spannfutter zum Halten des Werkstücks und eignet sich besser für kürzere Teile mit größerem Durchmesser.
F: Welchen Durchmesserbereich kann Swiss CNC bearbeiten?
A: Schweizer CNC-Maschinen verarbeiten typischerweise Stangenmaterial von Ø0,5 mm bis Ø38 mm (1,5 Zoll). Der Sweet Spot liegt bei Ø1,5–25 mm, wobei die Führungsbuchse für maximale Steifigkeitsvorteile sorgt. Bei Teilen größer als Ø38 mm ist herkömmliches CNC-Drehen in der Regel kostengünstiger.
F: Welche Toleranzen können mit der Schweizer CNC-Bearbeitung erreicht werden?
A: Standardtoleranzen bei Maschinen vom Typ Swiss- betragen ±0,0127 mm (±0,0005"). Für kritische Merkmale wie Abmessungen medizinischer Geräte oder Stiftdurchmesser in der Luft- und Raumfahrt werden routinemäßig Toleranzen von ±0,0051 mm (±0,0002") oder enger eingehalten. Oberflächengüten von Ra 0,4 μm (16 μin) sind bei -bearbeiteter Oberfläche und Ra 0,2 μm bei sekundärem Polieren erreichbar.
F: Kann Swiss CNC medizinisches Titan wie Ti-6Al-4V ELI bearbeiten?
A: Ja. Swiss CNC wird häufig für medizinische Implantate und chirurgische Instrumente verwendet, die aus Ti-6Al-4V ELI (Grad 23), kommerziell reinem Titan (Grad 2) und Edelstahl 316L VM hergestellt werden. Enge Toleranzen, feine Oberflächengüten und gratfreie Kanten sind für medizinische Anwendungen von entscheidender Bedeutung, und all das können Schweizer Maschinen liefern, wenn sie ordnungsgemäß montiert und ausgestattet sind.
F: Welche Dateiformate akzeptieren Sie für Schweizer CNC-Bearbeitungsangebote?
A: Wir akzeptieren 3D-Modelle in den Formaten STEP, STP, IGES, X_T, SLDPRT und Parasolid sowie 2D-Zeichnungen in PDF, DWG oder DXF. Für das beste DFM-Feedback zur Schweizer Bearbeitung ist ein 3D-Modell plus eine 2D-Zeichnung mit GD&T-Toleranzen ideal.
F: Was ist die Mindestbestellmenge für die Schweizer CNC-Bearbeitung?
A: Es gilt keine strenge Mindestbestellmenge. Schweizer Maschinen sind für hohe Stückzahlen ausgelegt, sodass der Stückpreis mit steigender Menge stark sinkt. Prototypenmengen von 5–50 Stück sind für Qualifizierungsbauten üblich, und Produktionsläufe von 1.000 bis 100.000+ Stück sind typisch.
F: Wie lang ist die Vorlaufzeit für Schweizer CNC-bearbeitete Teile?
A: Prototypen werden in der Regel innerhalb von 7 bis 10 Werktagen nach Zeichnungsfreigabe versandt. Die Produktion kleiner-Stückzahlen (50–500 Stück) erfordert in der Regel 10–15 Arbeitstage. Vollständige Produktionsläufe (1,000+ Stück) dauern 15–25 Arbeitstage. Für zeitkritische Bestellungen ist ein beschleunigter Service in 3–5 Tagen verfügbar.
F: Stellen Sie Inspektionsberichte für in der Schweiz bearbeitete Teile zur Verfügung?
A: Ja. Jeder Lieferung liegt ein Maßkontrollbericht bei. Für die Medizin-, Luft- und Raumfahrtindustrie sowie andere regulierte Branchen stellen wir auf Anfrage vollständige Erstmusterinspektionsberichte (FAI), Materialzertifizierungen (MTC) und KMG-Inspektionsberichte zur Verfügung.
Erhalten Sie innerhalb von 24 Stunden ein Schweizer CNC-Angebot
Senden Sie uns Ihre 2D-Zeichnung oder Ihr 3D-Modell. Unser Ingenieurteam prüft Ihren Entwurf auf Herstellbarkeit, empfiehlt Werkzeuge und Materialien und sendet Ihnen innerhalb eines Werktages ein detailliertes Angebot zu.
Laden Sie Ihre Zeichnung hoch und fordern Sie ein Angebot an
Beliebte label: Schweizer CNC-Bearbeitung, China Schweizer CNC-Bearbeitungshersteller, Lieferanten, Fabrik, Titan
Ein paar
KostenloseDer nächste streifen
CNC-OberflächenveredelungsdiensteDas könnte dir auch gefallen



Anfrage senden