

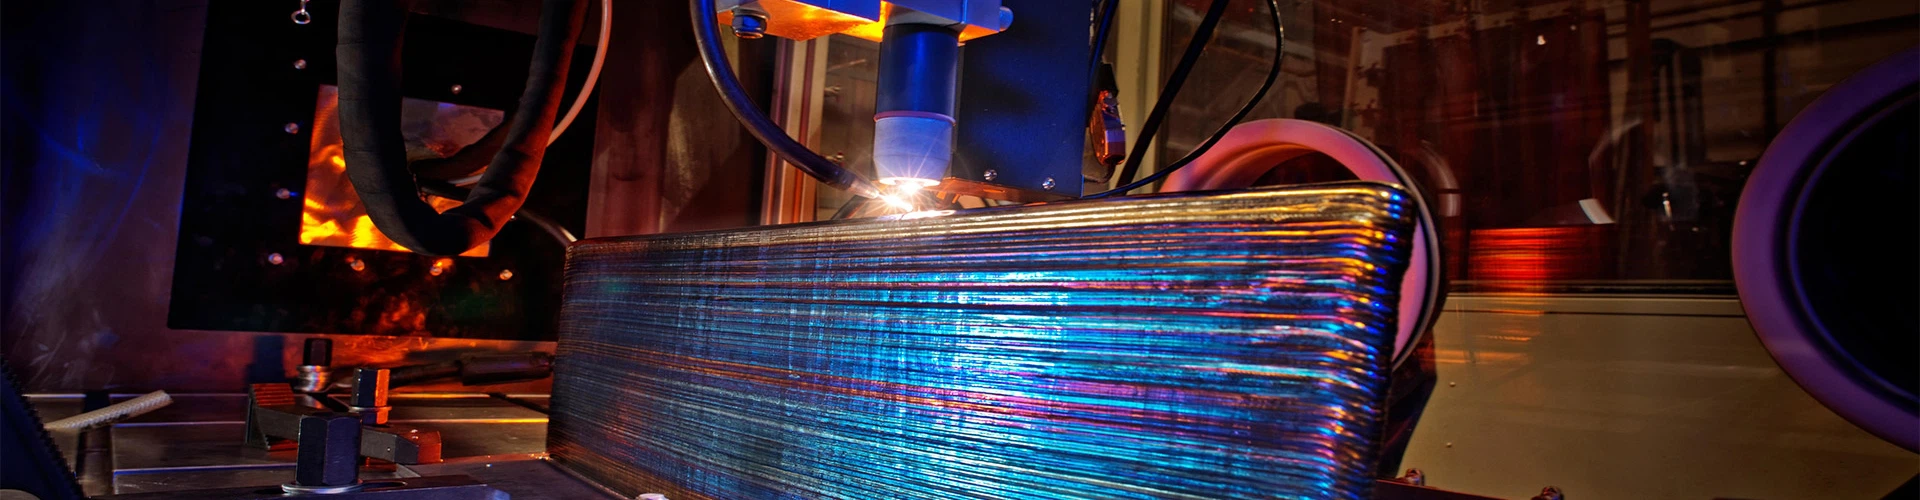
Das Reparaturschweißen von Titanrohren ist eine wirksame Methode zur Reparatur von Titanrohre (Titanlegierrohre). Aufgrund seiner hervorragenden Korrosionsbeständigkeit, hoher Festigkeit und niedriger Dichte werden Titanrohre in einer Vielzahl von Feldern, einschließlich Luft- und Raumfahrt, Schiffbau und chemischer Industrie, häufig verwendet. Während des Gebrauchs können Titanröhrchen jedoch beschädigt werden und reparieren. Im Folgenden fassen die Hersteller von Titanrohren die Schritte zum Reparaturschweißen von Titanrohren zusammen.
Bei der Reparatur von Titanrohren werden die folgenden strengen Schritte normalerweise befolgt:
Vorbereitung
Dies ist der erste und wichtigste Schritt beim Reparaturschweißen. Die Oberfläche des zu reparierten Titanrohrs muss sorgfältig gereinigt und vorbereitet werden, um Verunreinigungen wie Öl, Skala und Rost zu entfernen, um eine saubere und freie Oberfläche zu gewährleisten. Mechanische Reinigung und chemische Reinigung können verwendet werden, um optimale Bedingungen für das anschließende Reparaturschweißen zu erzeugen.
Auswahl der entsprechenden Schweißmethode
Das Schweißen von Titanlegierungen erfordert spezifische Methoden, um die Qualität und Leistung der Schweißnaht zu gewährleisten. In der Regel wird TIG -Schweißen (Argon -Lichtbogenschweißen) oder Laserschweißen zum Reparaturschweißen verwendet. Das TIG -Schweißen ist eine sehr wirksame Methode für Titanlegierungen. Das Schweißen bietet Vorteile wie stabiler Lichtbogen, hoher Schweißqualität und flexibler Betrieb, was es zur Reparatur des Schweißens von Titanröhren mit verschiedenen Dicken und Formen eignet. Das Laserschweißen hingegen verfügt über eine hohe Schweißgeschwindigkeit, eine kleine, wärmebetaktierte Zone und eine hohe Präzision, wodurch es besonders geeignet ist, Schweißen von Titanrohren zu reparieren, die eine hohe Schweißgenauigkeit erfordern.
Reparaturschweißen
Führen Sie anhand der tatsächlichen Schäden am Titanrohr und den Reparaturanforderungen Reparaturschweißen an den erforderlichen Bereichen durch. Während des Schweißverfahrens kontrollieren Sie streng Schweißparameter wie Schweißstrom, Spannung und Schweißgeschwindigkeit, um die Qualität und Festigkeit der Schweißnaht zu gewährleisten. Stellen Sie gleichzeitig einen ordnungsgemäßen Schweißbetrieb sicher, um Schweißfehler wie Porosität, Schlackeneinschlüsse und Risse zu vermeiden.
Behandlung nach der Scheibe
Führen Sie nach dem Schweißen die notwendige Wärmebehandlung und Oberflächenbehandlung im geschweißten Bereich durch. Die Wärmebehandlung kann das Entfernen von Schweißspannungen beseitigen, die die Mikrostruktur und die Eigenschaften des Schweißgelenks verbessert und die Gesamtleistung des Titanrohrs verbessert. Die Oberflächenbehandlung beseitigt die Oxidschicht auf der Schweißoberfläche, was zu einer glatten und ästhetisch ansprechenden Schweißoberfläche führt und die Korrosionsbeständigkeit der Schweißnaht weiter verbessert.
Bei der Reparatur von Titanrohre muss besondere Aufmerksamkeit auf die Kontrolle von Parametern wie Schweißtemperatur, Schweißatmosphäre und Schweißgeschwindigkeit geschenkt werden. Schweißtemperaturen, die zu hoch oder zu niedrig sind, eine unreine Schweißatmosphäre oder Schweißgeschwindigkeiten, die zu schnell oder zu langsam sind, können die Schweißfuge beeinflussen und zu Schweißfehlern führen, was sich letztendlich auf die Leistung und die Lebensdauer des Titanröhrchens auswirkt. Daher wird empfohlen, vor der Durchführung von Reparaturschweißen einen erfahrenen Schweißingenieur zu konsultieren. Sie können professionelle Beratung und Anleitungen anhand der spezifischen Bedingungen und Reparaturanforderungen des Titanrohrs geben, um effektive und sichere Reparaturen sicherzustellen.
Das Unternehmen verfügt über führende inländische Titan -Verarbeitungsproduktionslinien, darunter:
Deutsch importierte Präzisions-Titan-Rohrproduktionslinie (jährliche Produktionskapazität: 30.000 Tonnen);
Japanische Titanfolie Rolling Line (dünnste bis 6 μm);
Vollständig automatisierte Titan -Stange kontinuierliche Extrusionslinie;
Intelligente Titanplatte und Streifen -Finishing -Mühle;
Das MES -System ermöglicht die digitale Steuerung und Verwaltung des gesamten Produktionsprozesses und erreicht die produktdimensionale Genauigkeit von ± 0,01 μm.


