

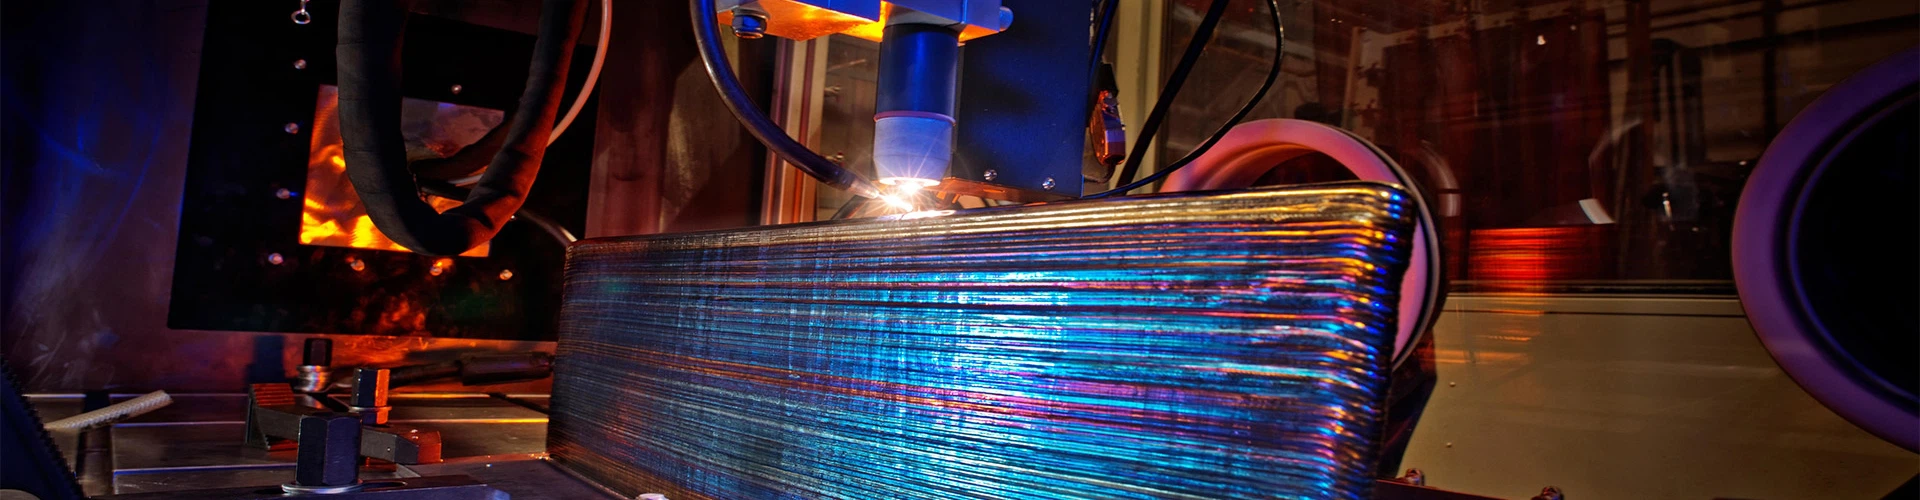
Wie eine Titanverarbeitungsanlage organisiert ist
In einer Titanverarbeitungsanlage werden Barren und Stangen nach einer festgelegten Reihenfolge in Walzprodukte und Fertigteile umgewandelt: Eingangskontrolle, Knüppelvorbereitung, Schmieden oder Strangpressen, Bearbeitung, Wärmebehandlung, Oberflächenbehandlung und Endkontrolle. Die chemische Reaktivität und die geringe Wärmeleitfähigkeit von Titan bestimmen die meisten Geräte- und Parameteroptionen, sodass die Prozesskontrolle bei jedem Schritt und nicht nur am Ende der Linie erfolgt.
Materialeingang und Billet-Vorbereitung
Das Ausgangsmaterial besteht aus Titanbarren oder -barren, die nach Barren- und Knüppelspezifikationen wie ASTM B348 für Barren und Knüppel und GB/T 2965 für Knetbarren bestellt werden. Jede Schmelze wird vor der Freigabe zur Produktion auf chemische Zusammensetzung, Härte und Makrostruktur überprüft.
Vorbehandlung: Oberflächenreinigung und Entfernung von Oxidzunder, sodass die Oberfläche des Knüppels frei von Verunreinigungen ist.
Sägen und Bearbeiten: Knüppel werden auf Länge geschnitten und die Haut wird maschinell bearbeitet, um Oberflächenrisse und Alpha{0}}-Hüllen zu entfernen.
Kennzeichnung und Rückverfolgbarkeit: Schmelzennummer, Güteklasse und Blockgewicht verfolgen das Material bei jedem Arbeitsgang.
Schmieden und Extrudieren
Schmieden und Strangpressen erhöhen die Dichte und Festigkeit und formen das Material für spätere Arbeiten. Presskapazität, Formdesign und Wärmezyklus werden für die Sorte ausgewählt: Alpha-plus-Beta-Sorten werden unterhalb des Beta-Transus verarbeitet, um eine feine Struktur beizubehalten, während der Barrenzerfall für Hochtemperatur-Sorten oberhalb des Transus beginnt.
| Betrieb | Schlüsselkontrolle | Typisches Ergebnis |
|---|---|---|
| Billet-Erwärmung | Gleichmäßige Temperatur, kontrollierte Atmosphäre | Begrenzte Sauerstoffaufnahme- und Alpha-Fall |
| Schmieden | Belastung pro Durchgang, Aufwärmhäufigkeit | Feine Struktur, geschlossene Porosität |
| Extrusion | Stößelgeschwindigkeit, Glasschmiermittel, Untersetzungsverhältnis | Profile und Rohrschalen auf Maß |
| Richten | Warmes oder heißes Glätten unter Kontrolle | Geradheit innerhalb der Zeichnungstoleranz |
Bearbeitung, Wärmebehandlung und Oberflächenbehandlung
Die Bearbeitung umfasst Drehen, Fräsen, Bohren und Gewindeschneiden. Da sich die Wärme an der Schneidkante konzentriert, verwenden die Betriebe scharfe Werkzeuge, mäßige Oberflächengeschwindigkeiten, großzügigen Vorschub, starre Aufspannungen und chloridfreies Kühlmittel und vermeiden Schnittunterbrechungen, die zu Absplitterungen und Kaltverfestigungen führen.
Wärmebehandlung: Glühen zur Entspannung und Duktilität, Lösungsbehandlung zur Homogenisierung, Alterung zur Festigkeit; Vakuum- oder kontrollierte-Atmosphärenöfen für kritische Teile.
Oberflächenbehandlung: Beizen, Blankglühen, Polieren, Eloxieren, Galvanisieren und Sprühen, je nach Produktanforderung ausgewählt.
Reinigung: Eisenverunreinigungen werden vor jedem thermischen Eingriff entfernt, um eine Legierungsbildung und Fleckenbildung auf der Oberfläche zu verhindern.
Qualitätsprüfung und Laden-Bodensicherheit
Die Inspektion erstreckt sich auf Rohmaterialien, in{0}}bearbeitete und fertige Waren: Maßprüfungen, mechanische Prüfungen, Korrosionsprüfungen und Ultraschall- oder Röntgenprüfung kritischer Abschnitte. Analysezertifikate und Testberichte werden pro Charge gemäß EN 10204 Typ 3.1-Praxis ausgestellt.
Der sichere Betrieb einer Titananlage hängt von der Eindämmung ab. Feines Titanpulver und -späne sind brennbar, daher sind Staubabsaugung, explosionssichere-elektrische Geräte und Brandschutzmaßnahmen obligatorisch, und chlorierte Lösungsmittel sind verboten, da sie Spannungsriss-korrosion verursachen. Beim Schweißen sind eine inerte Abschirmung, saubere Verbindungen und eine kontrollierte Wärmezufuhr erforderlich, um Porosität und Rissbildung zu vermeiden.
Häufig gestellte Fragen
F: Warum wird die Haut des Knüppels vor der Verarbeitung abgefräst?
Die Oberflächen von Barren und Knüppeln weisen Oxidablagerungen, Alpha--Käse und flache Risse auf, die sich in das fertige Teil hinein ausbreiten würden.
F: Welche Wärmebehandlungen werden in einer Titananlage eingesetzt?
Glühen zum Spannungsabbau und zur Duktilität, Lösungsbehandlung zur Homogenisierung und Altern zur Erhöhung der Festigkeit, ausgewählt nach Güteklasse und Abschnittsgröße.
F: Warum ist chloridfreies Kühlmittel angegeben?
Chloridrückstände greifen Titan an und können im Betrieb Spannungsrisse-korrosion auslösen. Flüssigkeiten und Reinigungsmittel sind daher chloridfrei.
F: Wie wird das Schweißen kontrolliert?
Die Verbindungen werden gereinigt und getrocknet, auf beiden Seiten mit Schutzgas geschützt und unter kontrollierter Wärmezufuhr geschweißt, um Porosität und Rissbildung zu vermeiden.
F: Welche Sicherheitsmaßnahmen sind erforderlich?
Staubabsaugung, explosionsgeschützte Ausrüstung und Brandschutz für die Bearbeitungs- und Pulverbereiche sowie Belüftung für Beizlinien.
F: Was wird vor dem Versand überprüft?
Abmessungen, Chemie, mechanische Eigenschaften, Korrosionsprüfung und Ultraschallprüfung, mit ausgestelltem Prüfzertifikat für jede Charge.


