

1. Ausgangsmaterial
Titanlegierungsrohre beginnen mit einem durch Vakuumlichtbogenumschmelzen hergestellten Barren, der geschmiedet und zu einem Barren gewalzt wird. Der Knüppel wird konditioniert und geprüft, bevor er zu einem Hohlrohr verarbeitet wird. Das Ausgangsmaterial für geschweißte Rohre ist Titanband, das durch Warm- und Kaltwalzen hergestellt und in Spulenform gemäß ASTM B265 geliefert wird. Die Qualität des Ausgangsmaterials bestimmt die Qualität des fertigen Rohrs, sodass jede Charge rückverfolgt und zertifiziert wird.
2. Extrusion des Hohlraums
Der Barren wird erhitzt und durchbohrt und dann durch eine Matrize in einen dickwandigen Hohlraum extrudiert, wobei Glasschmierung zur Reduzierung der Reibung verwendet wird. Bei Alpha-Beta-Legierungen wird die Extrusionstemperatur unterhalb des Beta-Transus gewählt, damit die Mikrostruktur für die anschließende Kaltumformung geeignet bleibt. Nach der Extrusion wird der Hohlraum abgekühlt, konditioniert und auf Länge geschnitten. Durch Extrusion entsteht die ursprüngliche Rohrgeometrie, aus der alle kleineren Größen abgeleitet werden.
3. Kaltpilgern und Ziehen
Beim Kaltpilgern werden der Außendurchmesser und die Wandstärke des Hohlraums in einem einzigen Durchgang mithilfe einer hin- und hergehenden Walze und eines Dorns reduziert, wodurch große Reduzierungen bei guter Maßhaltigkeit erzielt werden. Durch das Ziehen mit einem Stopfen oder einem schwimmenden Dorn wird das Rohr weiter verkleinert und die endgültige Bohrung festgelegt. Zwischen den Durchgängen wird das Rohr geglüht, um die Duktilität wiederherzustellen, und die Oberfläche wird gereinigt und inspiziert. Durch die Kaltumformung wird außerdem die Mikrostruktur verfeinert und die mechanischen Eigenschaften verbessert.
4. Glühen und Oberflächenbehandlung
Das Glühen erfolgt im Vakuum oder in einer inerten Atmosphäre, um die bearbeitete Struktur zu rekristallisieren und die endgültige Festigkeit und Duktilität einzustellen. Das geglühte Rohr wird dann gebeizt, um jegliches Oberflächenoxid zu entfernen und eine saubere, gleichmäßige Oberfläche zu erzeugen. Die Oberflächenbehandlung ist für Rohre von entscheidender Bedeutung, da Oberflächendefekte die Spannung erhöhen und die Ermüdungslebensdauer verkürzen können. Der fertige Oberflächenzustand wird überprüft und dokumentiert.
5. Geschweißte Rohrroute
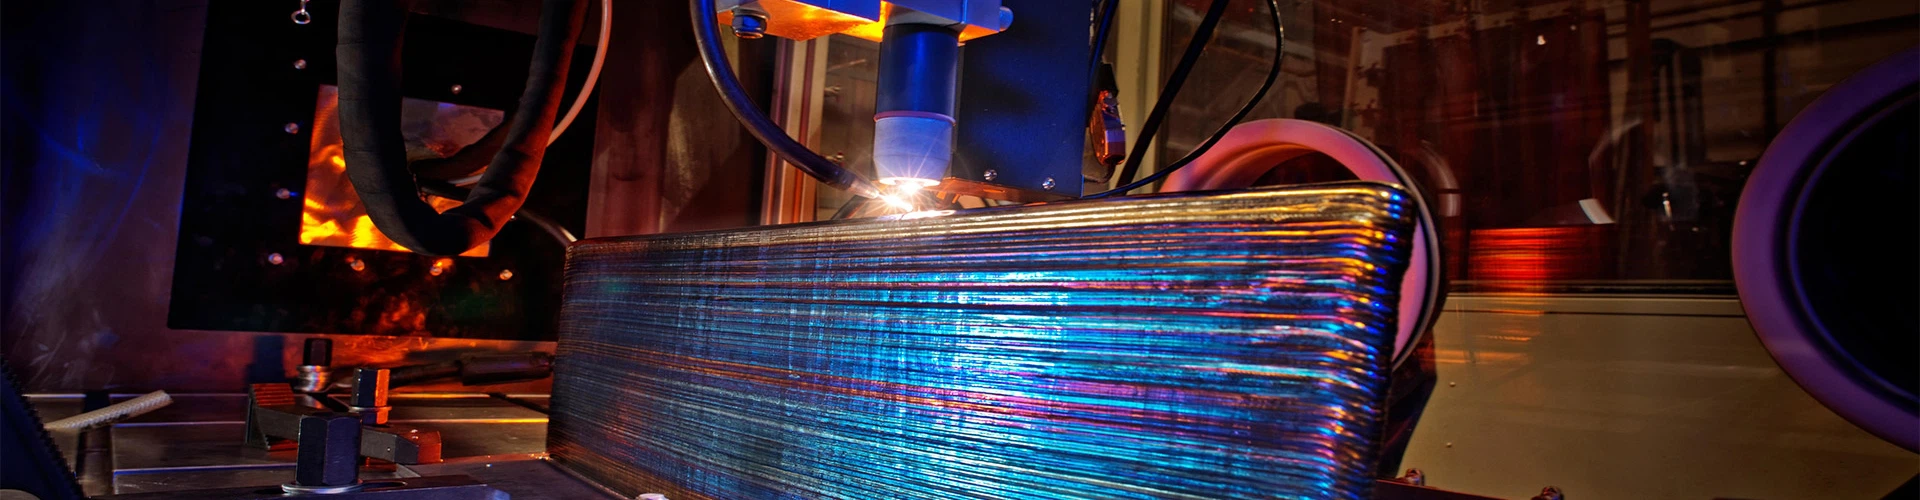
Geschweißte Rohre werden geformt, indem ein Titanstreifen zu einem offenen Rohr gerollt-geformt und dann durch Wolfram-Schutzgasschweißen unter vollständigem Schutzgas nahtverschweißt wird. Anschließend wird die Schweißnaht kaltverformt, indem das Rohr einem Kalibriervorgang unterzogen wird, der die Schweißstruktur festigt. Anschließend wird das Rohr geglüht, um es an die Eigenschaften der Schweißnaht und des Grundmetalls anzupassen. Geschweißte Rohre werden entlang der Schweißnaht mit Wirbelstrom- oder Ultraschallverfahren untersucht und das fertige Produkt erfüllt die gleichen mechanischen Anforderungen wie nahtlose Rohre.
6. Endprüfung und Lieferung
Das fertige Rohr wird gerichtet, geschnitten und geprüft. Zugversuche verifizieren die mechanischen Eigenschaften und die Abflachungs- und Bördelversuche bestätigen die Duktilität. Hydrostatische oder pneumatische Druckprüfungen oder Wirbelstromprüfungen gemäß ASTM E426 beweisen die Dichtheit und Zuverlässigkeit. Die Maßkontrollen umfassen Durchmesser, Wand und Ovalität, und das Mühlenzertifikat gibt Aufschluss über die Zusammensetzung, die Eigenschaften und die Wärmebehandlung. Anschließend wird das Rohr für den Versand mit geschützten Enden verpackt.
Nahtlose Rohre werden durch Kaltpilgern und Ziehen mit Zwischenglühen reduziert.
Geschweißte Rohre werden unter Schutzgas nahtgeschweißt und kaltverformt, um die Schweißnaht zu festigen.
Wirbelstrom- und Druckprüfung bestätigen die Qualität des fertigen Rohres.
Häufig gestellte Fragen
F: Was ist Kaltpilgern?
Beim Kaltpilgern handelt es sich um einen Rohrreduzierungsprozess, bei dem eine hin- und hergehende Walze und ein Dorn den Durchmesser und die Wandstärke in einem kontinuierlichen Durchgang reduzieren.
F: Warum ist ein Zwischenglühen erforderlich?
Bei der Kaltbearbeitung härtet Titan schnell aus, daher wird das Rohr zwischen den Durchgängen geglüht, um die Duktilität für die nächste Reduzierung wiederherzustellen.
F: Sind geschweißte Rohre genauso stark wie nahtlose Rohre?
Geschweißte Rohre, die kaltverformt und geglüht wurden, haben ähnliche Eigenschaften wie nahtlose Rohre und werden von denselben Spezifikationen akzeptiert.
F: Welche Tests werden am fertigen Rohr durchgeführt?
Zug-, Abflachungs-, Bördel-, hydrostatischer oder pneumatischer Druck-, Wirbelstrom- und Dimensionstests gehören zum Standardprogramm.
F: Warum ist die Oberflächenbeschaffenheit von Rohren wichtig?
Oberflächenfehler konzentrieren die Spannung und verringern die Ermüdungslebensdauer. Daher wird die Rohroberfläche während der Produktion gereinigt, gebeizt und überprüft.


